


OEE là gì? OEE (Overall Equipment Effectiveness) là hiệu suất thiết bị tổng thể, chỉ số cho biết một máy hoặc dây chuyền thực sự tạo ra sản phẩm đạt chất lượng được bao nhiêu phần trăm so với khả năng tối đa trong thời gian kế hoạch. OEE gộp ba yếu tố: máy có chạy không, chạy có đủ nhanh không và làm ra có đạt không. Nhờ đó doanh nghiệp biết năng lực sản xuất đang bị mất ở đâu để cải tiến đúng chỗ.
Bài viết giải thích công thức tính OEE, ví dụ tính chi tiết, 6 tổn thất lớn làm giảm OEE, cách đọc chỉ số đúng, cách cải thiện OEE và cách thu thập dữ liệu OEE bằng phần mềm.
OEE là viết tắt của từ gì?
OEE là viết tắt của Overall Equipment Effectiveness, tiếng Việt thường gọi là hiệu suất thiết bị tổng thể (Overall equipment effectiveness). Chỉ số này gắn liền với phương pháp bảo trì năng suất toàn diện và sản xuất tinh gọn.
Công thức tính OEE
OEE = Tỷ lệ sẵn sàng × Hiệu suất vận hành × Tỷ lệ chất lượng
| Thành phần | Đo cái gì | Công thức |
|---|---|---|
| Tỷ lệ sẵn sàng (Availability) | Máy có chạy đủ thời gian kế hoạch không | Thời gian chạy thực tế / Thời gian sản xuất kế hoạch |
| Hiệu suất vận hành (Performance) | Khi chạy, máy có đạt tốc độ thiết kế không | (Số sản phẩm làm ra × Thời gian chu kỳ lý tưởng) / Thời gian chạy thực tế |
| Tỷ lệ chất lượng (Quality) | Sản phẩm làm ra có đạt không | Số sản phẩm đạt / Tổng số sản phẩm làm ra |
Công thức rút gọn cho cùng kết quả: OEE = (Số sản phẩm đạt × Thời gian chu kỳ lý tưởng) / Thời gian sản xuất kế hoạch.
Ví dụ tính OEE
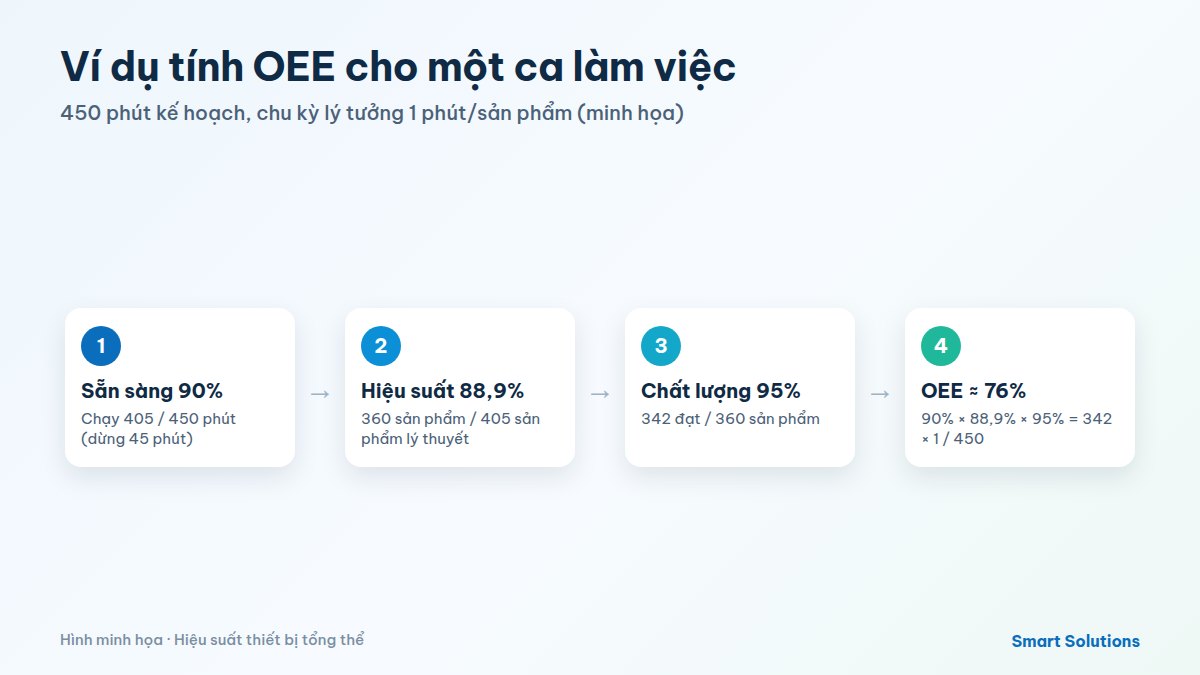
Ví dụ minh họa một ca làm việc của máy ép:
| Dữ liệu | Giá trị |
|---|---|
| Thời gian ca | 480 phút |
| Nghỉ giữa ca theo kế hoạch | 30 phút |
| Thời gian sản xuất kế hoạch | 450 phút |
| Dừng máy (hỏng, chờ vật tư, chuyển khuôn) | 45 phút |
| Thời gian chạy thực tế | 405 phút |
| Thời gian chu kỳ lý tưởng | 1 phút/sản phẩm |
| Tổng sản phẩm làm ra | 360 |
| Sản phẩm đạt | 342 |
- Tỷ lệ sẵn sàng = 405 / 450 = 90%
- Hiệu suất vận hành = (360 × 1) / 405 ≈ 88,9%
- Tỷ lệ chất lượng = 342 / 360 = 95%
- OEE = 90% × 88,9% × 95% ≈ 76%
Kiểm tra bằng công thức rút gọn: (342 × 1) / 450 = 76%. Nghĩa là trong 450 phút kế hoạch, máy chỉ tạo ra lượng sản phẩm đạt tương đương 342 phút chạy lý tưởng; phần còn lại bị mất do dừng máy, chạy chậm và lỗi.
6 tổn thất lớn làm giảm OEE
| Thành phần OEE | Tổn thất | Ví dụ |
|---|---|---|
| Sẵn sàng | Hỏng hóc thiết bị | Máy hỏng, phải dừng sửa |
| Chuyển đổi, điều chỉnh | Thay khuôn, chỉnh máy khi đổi sản phẩm | |
| Hiệu suất | Dừng ngắn | Kẹt vật liệu, cảm biến báo lỗi vài phút |
| Chạy chậm | Chạy dưới tốc độ thiết kế vì máy mòn, vật liệu kém | |
| Chất lượng | Lỗi khi khởi động | Sản phẩm hỏng trong lúc máy chưa ổn định |
| Lỗi trong sản xuất | Sản phẩm phải sửa lại hoặc hủy |
OEE bao nhiêu là tốt?
Một mốc tham chiếu hay được nhắc đến cho sản xuất rời rạc là khoảng 85%, nhưng con số phù hợp phụ thuộc ngành, loại máy và cách đo. Quan trọng hơn là:
- Đo nhất quán: cùng định nghĩa thời gian kế hoạch, thời gian chu kỳ lý tưởng qua các kỳ.
- Xem từng thành phần: OEE 76% do dừng máy cần giải pháp khác hẳn OEE 76% do lỗi chất lượng.
- So với chính mình: theo dõi xu hướng theo tuần, theo máy, theo ca.
Cách cải thiện OEE
- Ghi nhận lý do dừng máy đầy đủ, phân loại theo nhóm để biết tổn thất lớn ở đâu.
- Bảo trì phòng ngừa theo lịch thay vì chỉ sửa khi hỏng.
- Rút ngắn thời gian chuyển đổi bằng kỹ thuật SMED, chuẩn bị khuôn và dụng cụ trước.
- Đảm bảo vật tư sẵn sàng đúng lúc để máy không phải chờ, nhờ kế hoạch vật tư MRP và Kanban.
- Xử lý nguyên nhân gốc của lỗi bằng biểu đồ xương cá và chu trình PDCA.
- Chuẩn hóa thao tác bằng SOP và nơi làm việc gọn gàng theo 5S.
Thu thập dữ liệu OEE bằng phần mềm
Tính OEE bằng giấy và Excel thường thiếu chính xác: dừng ngắn bị bỏ qua, lý do dừng ghi chung chung, số liệu có muộn vài ngày. Hệ thống điều hành sản xuất MES hoặc phân hệ sản xuất trong ERP giúp:
- Ghi nhận thời gian chạy, dừng và lý do dừng theo từng máy, tự động từ máy hoặc nhập tại trạm.
- Ghi sản lượng và sản phẩm lỗi theo lệnh sản xuất, theo ca.
- Tính OEE và ba thành phần theo thời gian thực, hiển thị trên bảng điều khiển tại xưởng.
- Liên kết với kế hoạch bảo trì, kế hoạch vật tư và giá thành.
Sai lầm thường gặp khi đo OEE
- Dùng thời gian chu kỳ “thực tế quen chạy” thay cho thời gian lý tưởng, làm hiệu suất luôn đẹp.
- Loại bớt dừng máy khỏi thời gian kế hoạch để OEE cao hơn.
- Chỉ báo cáo con số OEE mà không phân tích thành phần và tổn thất.
- Dùng OEE để so sánh trực tiếp các máy có công nghệ, sản phẩm khác nhau.
Câu hỏi thường gặp về OEE
OEE là gì nói ngắn gọn?
Là hiệu suất thiết bị tổng thể, bằng tỷ lệ sẵn sàng nhân hiệu suất vận hành nhân tỷ lệ chất lượng.
Có cách tính OEE nhanh hơn không?
Lấy số sản phẩm đạt nhân thời gian chu kỳ lý tưởng, chia cho thời gian sản xuất kế hoạch.
OEE khác năng suất thế nào?
Năng suất thường đo sản lượng trên nguồn lực (người, giờ); OEE đo mức độ khai thác một thiết bị so với khả năng tối đa của chính nó.
OEE và TEEP khác nhau thế nào?
OEE tính trên thời gian sản xuất kế hoạch; TEEP tính trên toàn bộ thời gian lịch, nên cho thấy cả năng lực chưa được lên kế hoạch sử dụng.
Tóm tắt
- OEE là gì? Là hiệu suất thiết bị tổng thể: sẵn sàng × hiệu suất × chất lượng.
- Ví dụ: 90% × 88,9% × 95% ≈ 76%, khớp với công thức rút gọn 342 × 1 / 450.
- 6 tổn thất lớn: hỏng hóc, chuyển đổi, dừng ngắn, chạy chậm, lỗi khởi động, lỗi sản xuất.
- Cải thiện bằng ghi nhận lý do dừng, bảo trì phòng ngừa, SMED, vật tư sẵn sàng, xử lý nguyên nhân gốc.
- MES, ERP thu thập dữ liệu tự động để OEE chính xác và kịp thời.
Smart Solutions (GMO-Z.com RUNSYSTEM) tư vấn và triển khai giải pháp ERP cho doanh nghiệp sản xuất, ghi nhận tiến độ, dừng máy và chất lượng theo lệnh sản xuất. Liên hệ để đặt lịch tư vấn 1:1.

